

 中文简体

Keď špecifikujete ventil pre kritickú procesnú linku, rozdiel medzi spoľahlivým vypnutím a nebezpečným prechodom sa často zníži na niekoľko mililitrov úniku za minútu. Testovanie tesnosti ventilu je systematické overovanie toho, že ventil môže obsahovať procesnú tekutinu pod tlakom – tak pri úniku do atmosféry, ako aj pri prechode cez uzavretý uzatvárací prvok. Táto príručka vysvetľuje dve základné cesty úniku, testovacie metódy používané pri výrobe a údržbe, kľúčové priemyselné normy, s ktorými sa stretnete v technických špecifikáciách, a ako použiť tieto znalosti na vyhodnotenie programu zabezpečenia kvality dodávateľa.
Čo je testovanie netesnosti ventilov a prečo na tom záleží?
Testovanie tesnosti ventilu je riadená aplikácia testovacieho média na ventil na overenie integrity jeho tlakovej hranice a účinnosti jeho uzatváracieho mechanizmu. Vykonáva sa, aby sa potvrdilo, že ventil spĺňa požiadavky na metalurgickú spoľahlivosť, kvalitu výroby a funkčný výkon pred uvedením do prevádzky.
Únik vo ventile spadá do jednej z dvoch kategórií:
- Vonkajší únik — médium unikajúce z vnútra ventilu do okolitého prostredia cez teleso, veko, tesnenia vretena alebo tesnenia spojov. Tento typ je vždy neprijateľný v akomkoľvek množstve.
- Vnútorný únik — médium prechádzajúce z vysokotlakovej strany na nízkotlakovú cez uzavretý uzatvárací prvok (kotúč, guľa, hradlo alebo zátka). Tento typ sa riadi prijateľnými limitmi, ktoré sa líšia podľa typu ventilu, tesniaceho materiálu a riadiacej normy.
Nekontrolovaný únik má priame prevádzkové dôsledky. Netesný izolačný ventil vo výmenníku tepla spôsobuje neplánované odstávky závodu. Prechádzajúci parný ventil neustále plytvá energiou. V službách uhľovodíkov alebo toxických médií sa každá cesta úniku stáva otázkou bezpečnosti personálu a dodržiavania environmentálnych predpisov. Z týchto dôvodov nie je testovanie tesnosti formalitou – je to primárna kvalitatívna brána medzi dizajnom ventilu a jeho nasadením v teréne. Normy API 598 a ISO 5208 definujú skúšobné postupy a akceptačné kritériá, na ktoré sa najčastejšie odkazuje v špecifikáciách ventilov na celom svete.
Test škrupiny vs. Test netesnosti sedadla: Dva typy úniku
Výrobcovia a kontrolný personál hodnotia tieto dve únikové cesty nezávisle, v pevnom poradí a podľa rôznych akceptačných kritérií.
Test škrupiny (integrita tlakovej hranice)
Test škrupiny, nazývaný aj test karosérie, overuje, že časti ventilu obsahujúce tlak – telo, kapota a ich spoje – dokážu odolať zvýšenému tlaku bez viditeľného vonkajšieho úniku. Voda je typickým testovacím médiom. Skúšobný tlak je zvyčajne 1,5-násobok menovitého tlaku ventilu pri špecifikovanej teplote v súlade s API 598. Akceptačné kritérium je jednoznačné: žiadny viditeľný únik je povolené. Akýkoľvek plač, potenie alebo tvorba kvapiek na vonkajších povrchoch predstavuje poruchu. Veľké a vysokotlakové ventily vyžadujú úmerne dlhšiu dobu zdržania, aby sa umožnila stabilizácia tlaku a odhalenie pomalého presakovania.
Test netesnosti sedadla (tesnosť uzatváracieho prvku)
Skúška tesnosti sedla overuje tesniacu účinnosť uzavretého uzatváracieho prvku voči sedlovým krúžkom. Tu je potrebné preskúmať tvrdenia o „nulovom úniku“. Prijateľná miera úniku závisí od troch faktorov:
- Typ ventilu - posúvače a guľové ventily vo všeobecnosti dosahujú tesnejšie uzatváranie ako škrtiace ventily s podobnými tesniacimi materiálmi.
- Tesniaci materiál —elastomérne sedlá (EPDM, PTFE, nitril) môžu spĺňať v podstate nulový únik podľa kritérií API 598 pre mäkké sedlo, zatiaľ čo sedlá kov na kov umožňujú malé, ale merateľné miery úniku.
- Riadiaci štandard —API 598 špecifikuje maximálny povolený únik pre každý typ ventilu a nominálnu veľkosť; ISO 5208 poskytuje širšiu sadu tried sadzieb, ktoré si môže kupujúci vybrať.
Skúška plášťa musí byť dokončená a akceptovaná pred začatím skúšky tesnosti sedadla, pretože porucha na hranici tlaku by znehodnotila akékoľvek následné meranie vnútornej netesnosti. Ako príklad toho, ako integrita tesnenia ovplyvňuje konkrétnu skupinu produktov, zvážte konštrukcie spätného ventilu s pomalým zatváraním kde netesnosť sedla priamo ovplyvňuje prevenciu spätného toku a kontrolu vodného rázu v čerpacích systémoch.
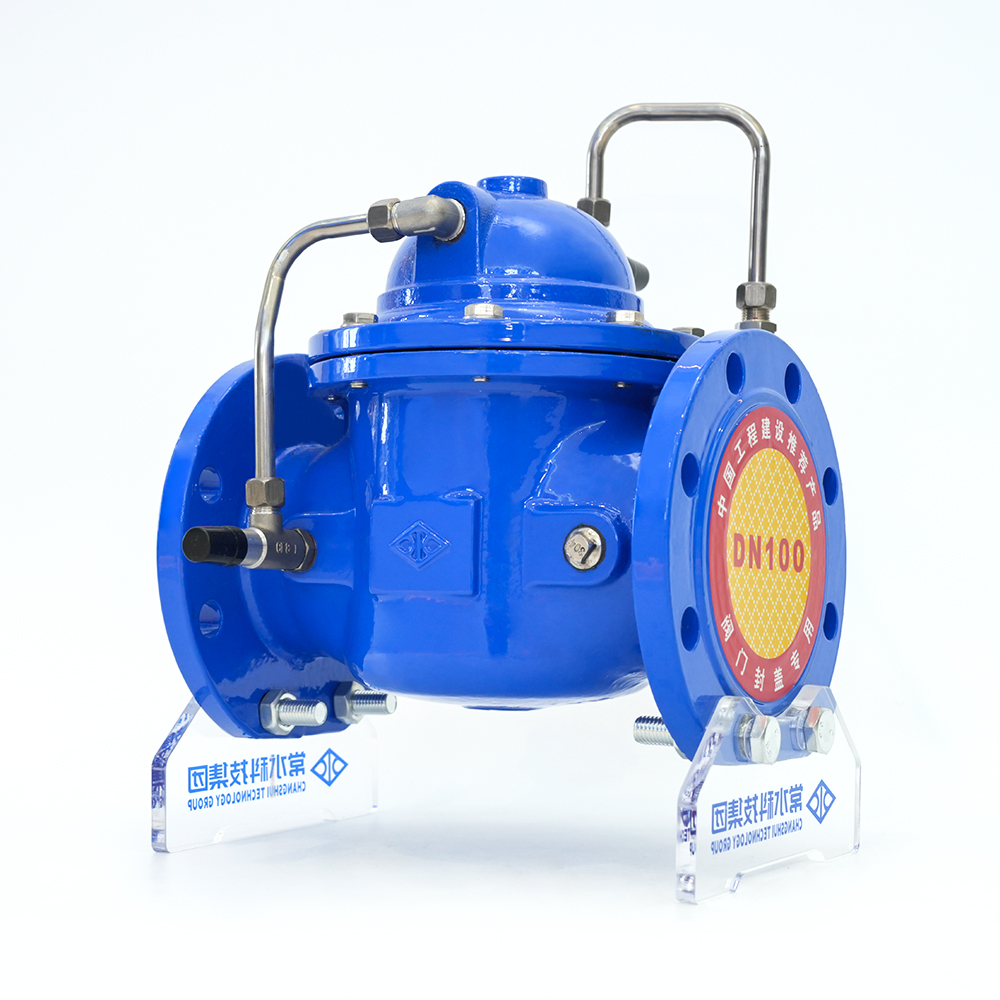 Pomaly uzatvárací spätný ventil z tvárnej liatiny 300X-16Q Dodávatelia, OEM/ODM Company - Chan Changshui je čínsky dodávateľ pomalého uzatváracieho spätného ventilu z tvárnej liatiny 300X-16Q a spoločnosť OEM / ODM s pomalým uzatváracím spätným ventilom 300X-16Q, ... Zobraziť produkt →
Hydrostatické vs. pneumatické testovanie netesnosti: Výber správneho média
Výber testovacieho média – kvapaliny alebo plynu – má rozhodujúci vplyv na bezpečnosť, citlivosť a praktickosť testu. Žiadna metóda nie je všeobecne lepšia; správny výber závisí od prevádzkového stavu ventilu, požadovaného prahu detekcie úniku a testovacieho prostredia.
| Parameter | Hydrostatické testovanie | Pneumatické testovanie |
|---|---|---|
| Typické médium | Voda, niekedy s antikoróznymi prísadami | Vzduch, dusík alebo inertný plyn |
| Citlivosť detekcie úniku | Mierne; prúdenie kvapaliny viditeľné pri väčších otvoroch | Vysoká; plyn uniká mikropriechodmi a je detekovateľný mydlovým roztokom |
| Bezpečnostné riziko | Nízka; uložená energia je minimálna kvôli nestlačiteľnosti tekutiny | Vysoká; stlačený plyn ukladá významnú energiu; zlyhanie môže byť výbušné |
| Skúšobná tlaková prax | Typicky 1,5 × menovitý tlak | Typicky 1,1-násobok menovitého tlaku alebo nižší podľa procedurálnych záruk |
| Primárna aplikácia | Testovanie plášťa a sedla v továrni pre väčšinu priemyselných ventilov | Servis kyslíkom, čisté suché plynové systémy a tam, kde je zakázaná zvyšková kvapalina |
Pre väčšinu typov ventilov vo vodovodných, parných, ropných a plynových potrubiach je hydrostatické testovanie preferovanou továrenskou metódou. Voda je lacná, bezpečná a ľahko sa likviduje. Primárnou nevýhodou je potreba vysušiť a chrániť vnútorné časti ventilu po testovaní, najmä v prípade telies z uhlíkovej ocele a tvárnej liatiny. Pneumatické testovanie je vyhradené pre služby, kde nemožno tolerovať kontamináciu vlhkosťou – ako sú prívodné vedenia kyslíka, systémy vysoko čistého plynu alebo kryogénne aplikácie. Ak sa vyžaduje pneumatické testovanie, mali by ste sa uistiť, že testovacia oblasť je zabarikádovaná, personál je vylúčený a tlak sa postupne zvyšuje pomocou regulovaného napájania. Vyššia citlivosť testovania plynov z neho tiež robí metódu voľby na detekciu veľmi malých netesností sedla v aplikáciách hmotnostnej spektrometrie hélia, hoci takéto metódy sa zvyčajne používajú skôr pre špecializované ventily ako pre štandardné priemyselné produkty.
Kľúčové štandardy testovania netesností: API 598, ISO 5208 a ďalšie
Pochopenie hierarchie noriem na testovanie tesnosti vám pomôže špecifikovať správny test pre vašu aplikáciu a tiež vám umožní položiť dodávateľovi správne otázky o jeho výrobných testovacích postupoch. Tieto normy sa líšia rozsahom, skúšobným tlakom, dobou výdrže a klasifikáciou úniku.
API 598 – Kontrola a test ventilov
API 598 je najpoužívanejší štandard na kontrolu a testovanie izolačných ventilov – uzatváracích, guľových, guľových, kontrolných a škrtiacich ventilov. Špecifikuje skúšobné tlaky (1,5× menovitý pre škrupinu, 1,1× pre sedadlo), trvanie výdrže a tabuľky miery úniku. Pre ventily s mäkkým sedlom vyžaduje API 598 v podstate nulový únik. Pre ventily s kovovým sedlom je povolená malá povolená miera úniku na základe veľkosti a typu ventilu.
ISO 5208 – Priemyselné ventily: Tlakové skúšky
ISO 5208 zavádza podrobnejší klasifikačný systém s mierou úniku označenou od stupňa A (žiadny zistiteľný únik) až po stupeň F a ďalej. Táto flexibilita umožňuje kupujúcemu vybrať si mieru úniku, ktorá zodpovedá jeho požiadavkám na službu, namiesto toho, aby akceptoval jednu predvolenú hodnotu. Napríklad, rýchlosť A je špecifikovaná pre izoláciu s vysokou integritou, zatiaľ čo sadzba D alebo E môže byť prijateľná pre nekritické služby, kde je možné tolerovať mierny plač. Sadzba musí byť výslovne dohodnutá a uvedená v špecifikácii nákupu.
ASME B16.34 — Ventily: prírubové, závitové a zvárané konce
ASME B16.34 primárne definuje tlakovo-teplotné hodnoty a rozmerové normy pre prírubové a závitové ventily. Obsahuje požiadavky na testovanie škrupiny, ale neposkytuje komplexné tabuľky akceptácie netesnosti sedadiel. Preto, keď špecifikácia cituje ASME B16.34, kritériá testu netesnosti sedadla sú zvyčajne čerpané z API 598 alebo ISO 5208, ktoré sú začlenené do projektovej špecifikácie.
MSS SP-61 — Hydrostatické skúšanie oceľových ventilov
MSS SP-61 je dlhodobo osvedčený testovací štandard pre oceľové ventily. Jeho rozsah je podobný API 598. Pri priamom porovnaní s API 598 existujú mierne rozdiely v časoch držania a akceptačných kritériách. V praxi API 598 nahradilo MSS SP-61 vo väčšine moderných špecifikácií, ale stále sa môžete stretnúť s MSS SP-61 v staršej projektovej dokumentácii.
ANSI FCI 70-2 — Netesnosť sedla riadiaceho ventilu
ANSI FCI 70-2 (tiež známy ako IEC 60534-4) sa vzťahuje skôr na riadiace ventily ako na izolačné ventily. Definuje šesť tried netesnosti (trieda I až VI), ktoré zodpovedajú rôznym tesniacim konštrukciám, od triedy I (kovové sedlo bez špecifikovanej skúšky) po triedu VI (mäkké sedlo s v podstate nulovou netesnosťou). Ak špecifikujete modulačný ventil, táto norma nahrádza API 598 ako riadiacu špecifikáciu netesnosti sedla.
Pri výbere príslušnej normy zvážte typ ventilu (izolácia vs. regulácia), priemyselný sektor (rafinácia, voda, chemikálie, energetika) a špecifikáciu projektu kupujúceho. Pre prírubové guľové ventily v aplikáciách API 598 Skúška tesnosti sedla je povinným krokom akceptácie vo výrobnom závode, ktorý potvrdzuje tesniaci výkon očakávaný kupujúcim.
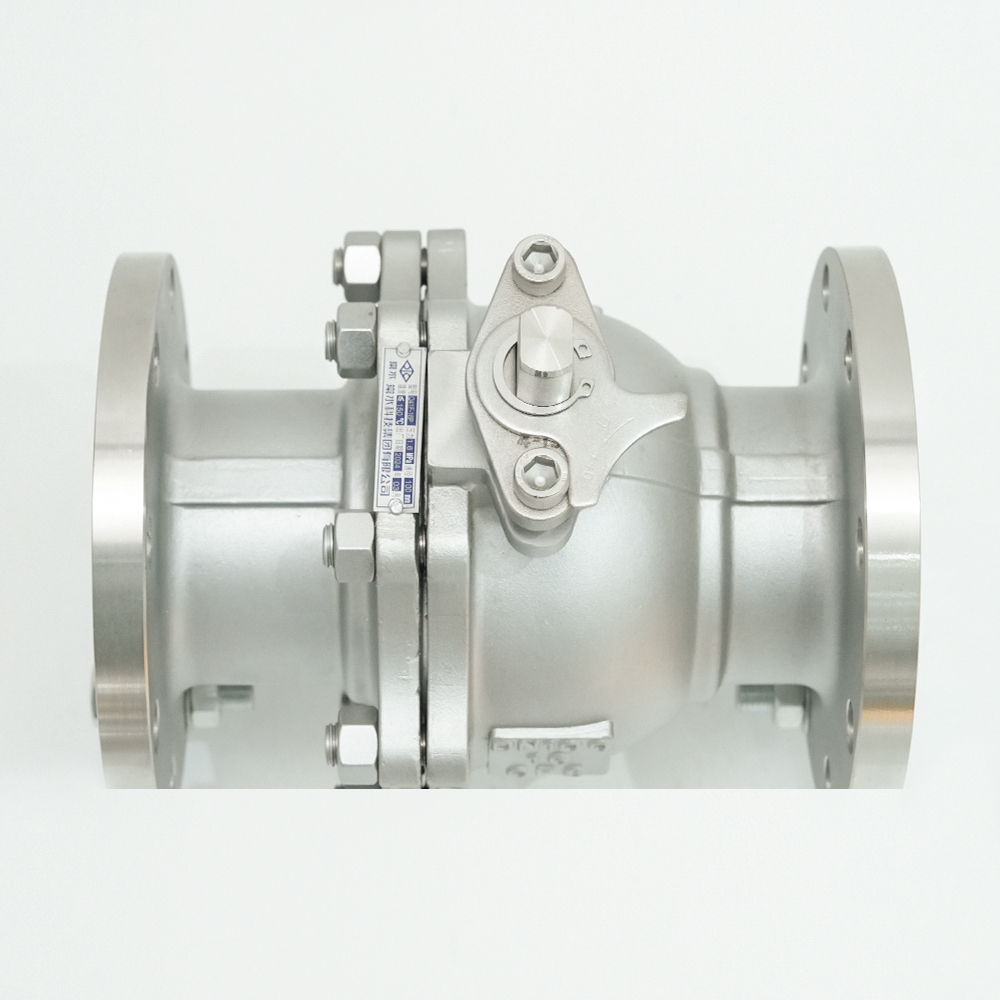 Prírubový guľový ventil z nehrdzavejúcej ocele Q41F-16P Dodávatelia, spoločnosť OEM/ODM - Changshu Changshui je čínsky vlastný nerezový prírubový guľový ventil Q41F-16P dodávatelia a OEM / ODM nerezový prírubový guľový ventil Q41F-16P com ... Zobraziť produkt →
Postup testovania netesnosti ventilu krok za krokom
Štandardná továrenská skúška tesnosti prebieha podľa logickej postupnosti, ktorá maximalizuje pravdepodobnosť odhalenia chýb a zároveň minimalizuje riziko poškodenia ventilu. Nasledujúce kroky odrážajú bežnú priemyselnú prax pre hydrostatické testovanie:
- Pripravte ventil. Z vnútra ventilu odstráňte všetok cudzí materiál, vodný kameň, nečistoty a triesky. Tesniace plochy dôkladne očistite. Skontrolujte, či je ventil v úplne zatvorenej polohe.
- Namontujte a naplňte. Pripojte ventil k testovaciemu prípravku pomocou záslepiek alebo záslepiek na otvorených prírubách. Dutinu ventilu úplne naplňte testovacím médiom a zabezpečte, aby bol všetok vzduch odvzdušnený z najvyššieho bodu.
- Test škrupiny. Natlakujte ventil na predpísanú hodnotu (zvyčajne 1,5× menovitý tlak). Podržanie na požadovanú dobu – API 598 špecifikuje časy podržania v rozsahu od 15 sekúnd pre malé ventily (DN ≤ 50) do 120 sekúnd pre veľké ventily (DN ≥ 600). Vizuálne skontrolujte celý vonkajší povrch vrátane karosérie, kapoty a tesnení vretena. Akýkoľvek viditeľný únik je dôvodom na zamietnutie.
- Uvoľnite tlak a pripravte sa na test sedadla. Odvzdušnite tlak a potom nasmerujte ventil tak, aby bol uzatvárací prvok umiestnený tak, aby prijímal testovacie médium z požadovanej strany. V prípade obojsmerných ventilov môže výrobca vykonať skúšku sedla v jednom smere, ak konštrukcia nemá preferovaný smer sedla.
- Skúška tesnosti sedadla. Znovu natlakujte ventil na skúšobný tlak sedadla (zvyčajne 1,1× menovitý tlak). Pre ventily s mäkkým sedlom nie je kritériom prijatia žiadny viditeľný únik. V prípade ventilov s kovovým sedlom zachyťte únik cez výstupný odvzdušňovací otvor a zmerajte ho v porovnaní s povolenou mierou podľa platného štandardu.
- Zaznamenajte výsledky. Zdokumentujte testovacie médium, testovací tlak, čas zdržania, pozorovaný únik, okolitú teplotu a meno operátora. Tento záznam je základom pre osvedčenie o skúške vo výrobnom závode.
- Manipulácia po teste. Vypustite testovacie médium, vysušte dutinu ventilu a podľa potreby aplikujte ochranu proti korózii. Pri ventiloch s elastomérovými sedlami zaistite, aby žiadna zvyšková voda nezostala v kontakte s tesniacim materiálom dlhší čas.
Bežné chyby a mylné predstavy pri testovaní netesnosti ventilov
Aj pri dobre napísanom postupe môžu určité opakujúce sa chyby podkopať platnosť skúšky tesnosti. Uvedomenie si týchto úskalí pomáha výrobcom aj kontrolórom udržiavať integritu testu.
Skrátenie doby zdržania na urýchlenie výroby
Krátky niekoľkosekundový test môže odhaliť zjavnú záplavu, ale nedokáže spoľahlivo odhaliť pomalé presakovanie cez malú trhlinu alebo nedokonalé sedadlo. Časy zdržania špecifikované v API 598 a ISO 5208 existujú, aby umožnili stabilizáciu tlaku a viditeľnosť malých netesností. Odchýlka od špecifikovaného trvania by sa mala považovať za zlyhanie procesu, nie za zlepšenie efektívnosti výroby.
Zamieňanie strednej citlivosti testu so servisnými podmienkami
Hydrostatické testovanie vodou je menej citlivé ako pneumatické testovanie, keď sa vykonáva pri podobných tlakoch, pretože vyššia viskozita vody a povrchové napätie odolávajú prietoku cez mikroskopické priechody. To neznamená, že hydrostatické testovanie je nesprávne – je to správna metóda pre väčšinu továrenských testov – ale znamená to, že ventil, ktorý prejde vzduchovým testom pri nízkom tlaku, môže stále zlyhať pri hydrostatickom teste pri vysokom tlaku a naopak. Testovacie médium sa musí zhodovať s rizikovým profilom a aplikáciou služby.
Testovanie bez čistenia tesniacich plôch
Nečistoty, nečistoty z opracovania alebo vodný kameň na sedle ventilu môžu maskovať cestu úniku, čo vedie k falošnému výsledku „prechodu“, ktorý zmizne až po uvedení ventilu do prevádzky a úlomky sa pozametajú. Čistenie vnútorných povrchov a tesniacich plôch je povinným predpokladom, nie voliteľným krokom.
Ignorovanie rozdielu medzi testami škrupiny a sedadla
Ventil, ktorý prejde skúškou plášťa, nebol kvalifikovaný na tesnosť sedla a ventil, ktorý prejde skúškou sedla pri nízkom tlaku, nepreukázal integritu svojho tlakového rozhrania. Každý test overuje inú vlastnosť a má svoj vlastný prah prijatia.
Prehliadanie vplyvov teploty na testovací tlak
Hydrostatické skúšobné tlaky sú stanovené pre referenčnú teplotu. Ak sa skúšobná kvapalina počas skúšky zahreje – čerpacou energiou alebo okolitými podmienkami – tlak môže stúpnuť nad zamýšľanú hodnotu. Naopak, chladiaca kvapalina môže spôsobiť pokles zobrazeného tlaku, čo vedie k falošnej poruche. Pred zaznamenaním tlaku nechajte systém stabilizovať.
Ako testovanie netesnosti ventilov ovplyvňuje kvalitu ventilov a výber dodávateľa
Prísnosť programu testovania netesností výrobcu je priamym ukazovateľom ich celkovej kultúry kvality. Dodávateľ, ktorý vykonáva testy v súlade s uznávanou normou, úplne dokumentuje výsledky a vie vysvetliť svoje akceptačné kritériá, pravdepodobne uplatní rovnakú prísnosť na výber materiálov, obrábanie a montáž.
Pri hodnotení výrobcu ventilov by ste mali požiadať o viac než len všeobecné vyhlásenie „testované podľa API 598“. Dôveryhodná správa o továrenskom teste obsahuje:
- Špecifická norma (API 598, ISO 5208) a uvedené vydanie;
- aplikovaný skúšobný tlak a čas zdržania pre skúšky škrupiny a sedadla;
- Nameraná miera netesnosti pre skúšku sedadla, nie len zápis „vyhovel/nevyhovel“;
- testovacie médium a teplota okolia počas testovania;
- Identifikácia operátora a dátum testu.
Výrobcovia s internými metalurgickými laboratóriami, vyhradenými testovacími stolicami pre ventily a zariadeniami na spektrochemickú analýzu majú zvyčajne prísnejšiu kontrolu procesu ako tí, ktorí testujú externe. Toto je praktický bod pre kupujúcich. Keď hodnotíte potenciálneho dodávateľa rad ventilov z tvárnej liatiny , opýtajte sa, ako funguje ich protokol o skúške v továrni, akú mieru úniku majú pre štandardné zásoby a či môžete byť svedkom testu počas návštevy v továrni. Renomovaný výrobca takúto kontrolu uvíta.
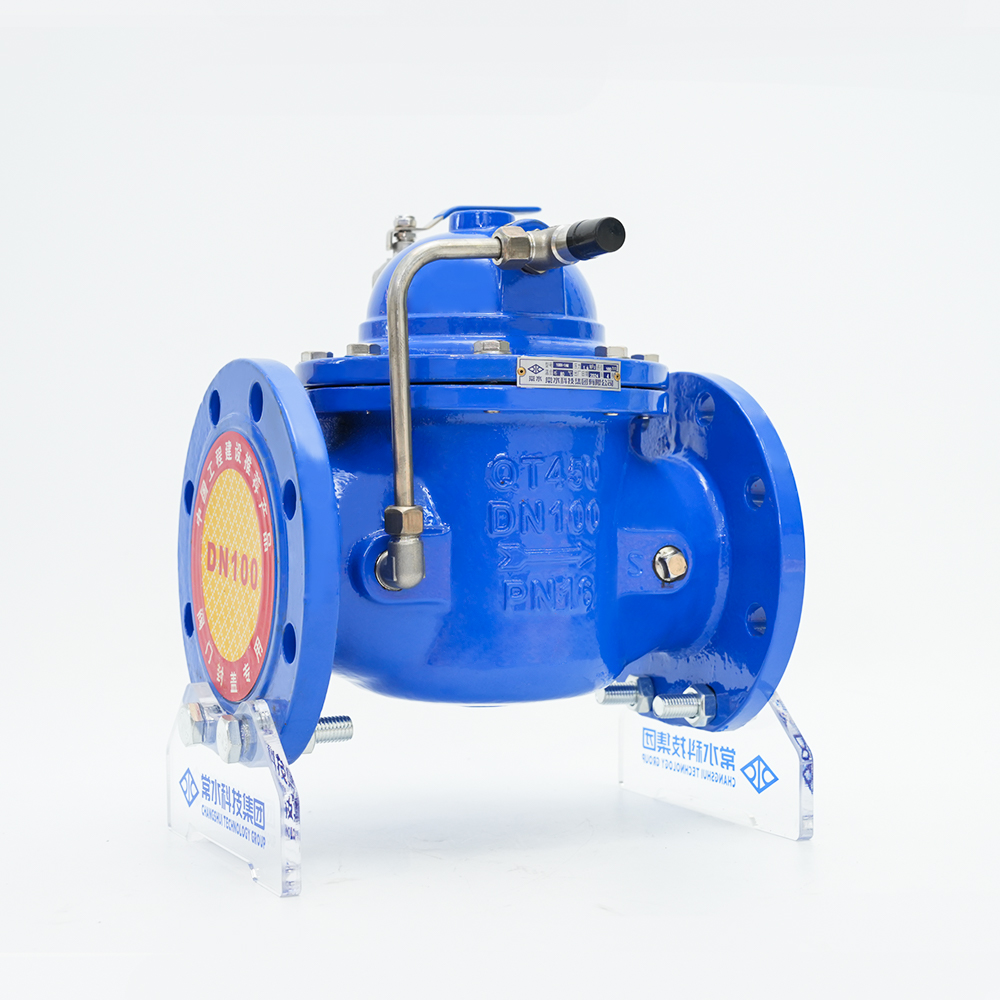 Výrobcovia ventilov z tvárnej liatiny, továreň na ventily z liatiny Changshui Technology Group Co., Ltd. je čínsky výrobca ventilov z tvárnej liatiny a továreň na výrobu liatinových ventilov, ponúkame zákazkovú tvárnu liatinu ... Zobraziť produkt →
Záver: Budovanie dôvery prostredníctvom prísneho testovania netesností
Testovanie tesnosti ventilov je praktickým mostom medzi dizajnom ventilu a jeho spoľahlivým výkonom v teréne. Rozlišovanie medzi vonkajším únikom (test plášťa) a vnútorným únikom (test sedadla) je zásadné a výber testovacieho média – hydrostatický vs. pneumatický – musí zodpovedať prevádzkovým požiadavkám a bezpečnostným obmedzeniam aplikácie. Normy, s ktorými sa stretnete najčastejšie – API 598, ISO 5208, ASME B16.34, MSS SP-61 a ANSI FCI 70-2 – každý hrá odlišnú úlohu pri riadení testovacích postupov a kritérií prijatia.
Testovanie nekončí pri bráne závodu. Ventily inštalované v kritických prevádzkach by sa mali pravidelne testovať ako súčasť programu preventívnej údržby, najmä po oprave alebo demontáži. V prostredí dielne platia rovnaké princípy čistých tesniacich plôch, správneho skúšobného tlaku a zdokumentovaných akceptačných kritérií ako vo výrobe.
Pri obstarávaní ventilov využite znalosti o testovaní tesnosti ako súčasť objektívu hodnotenia vášho dodávateľa. Vyžiadajte si jasnú testovaciu dokumentáciu, overte, či sú uvedené akceptačné kritériá v súlade s vašimi servisnými potrebami a buďte pozorní voči signálom kvality, ktoré poskytuje testovací program výrobcu. Ventil, ktorý prešiel dobre vykonanou skúškou tesnosti, je ventil, ktorému môžete dôverovať s bezpečnosťou vašich ľudí a kontinuitou vášho procesu.


